
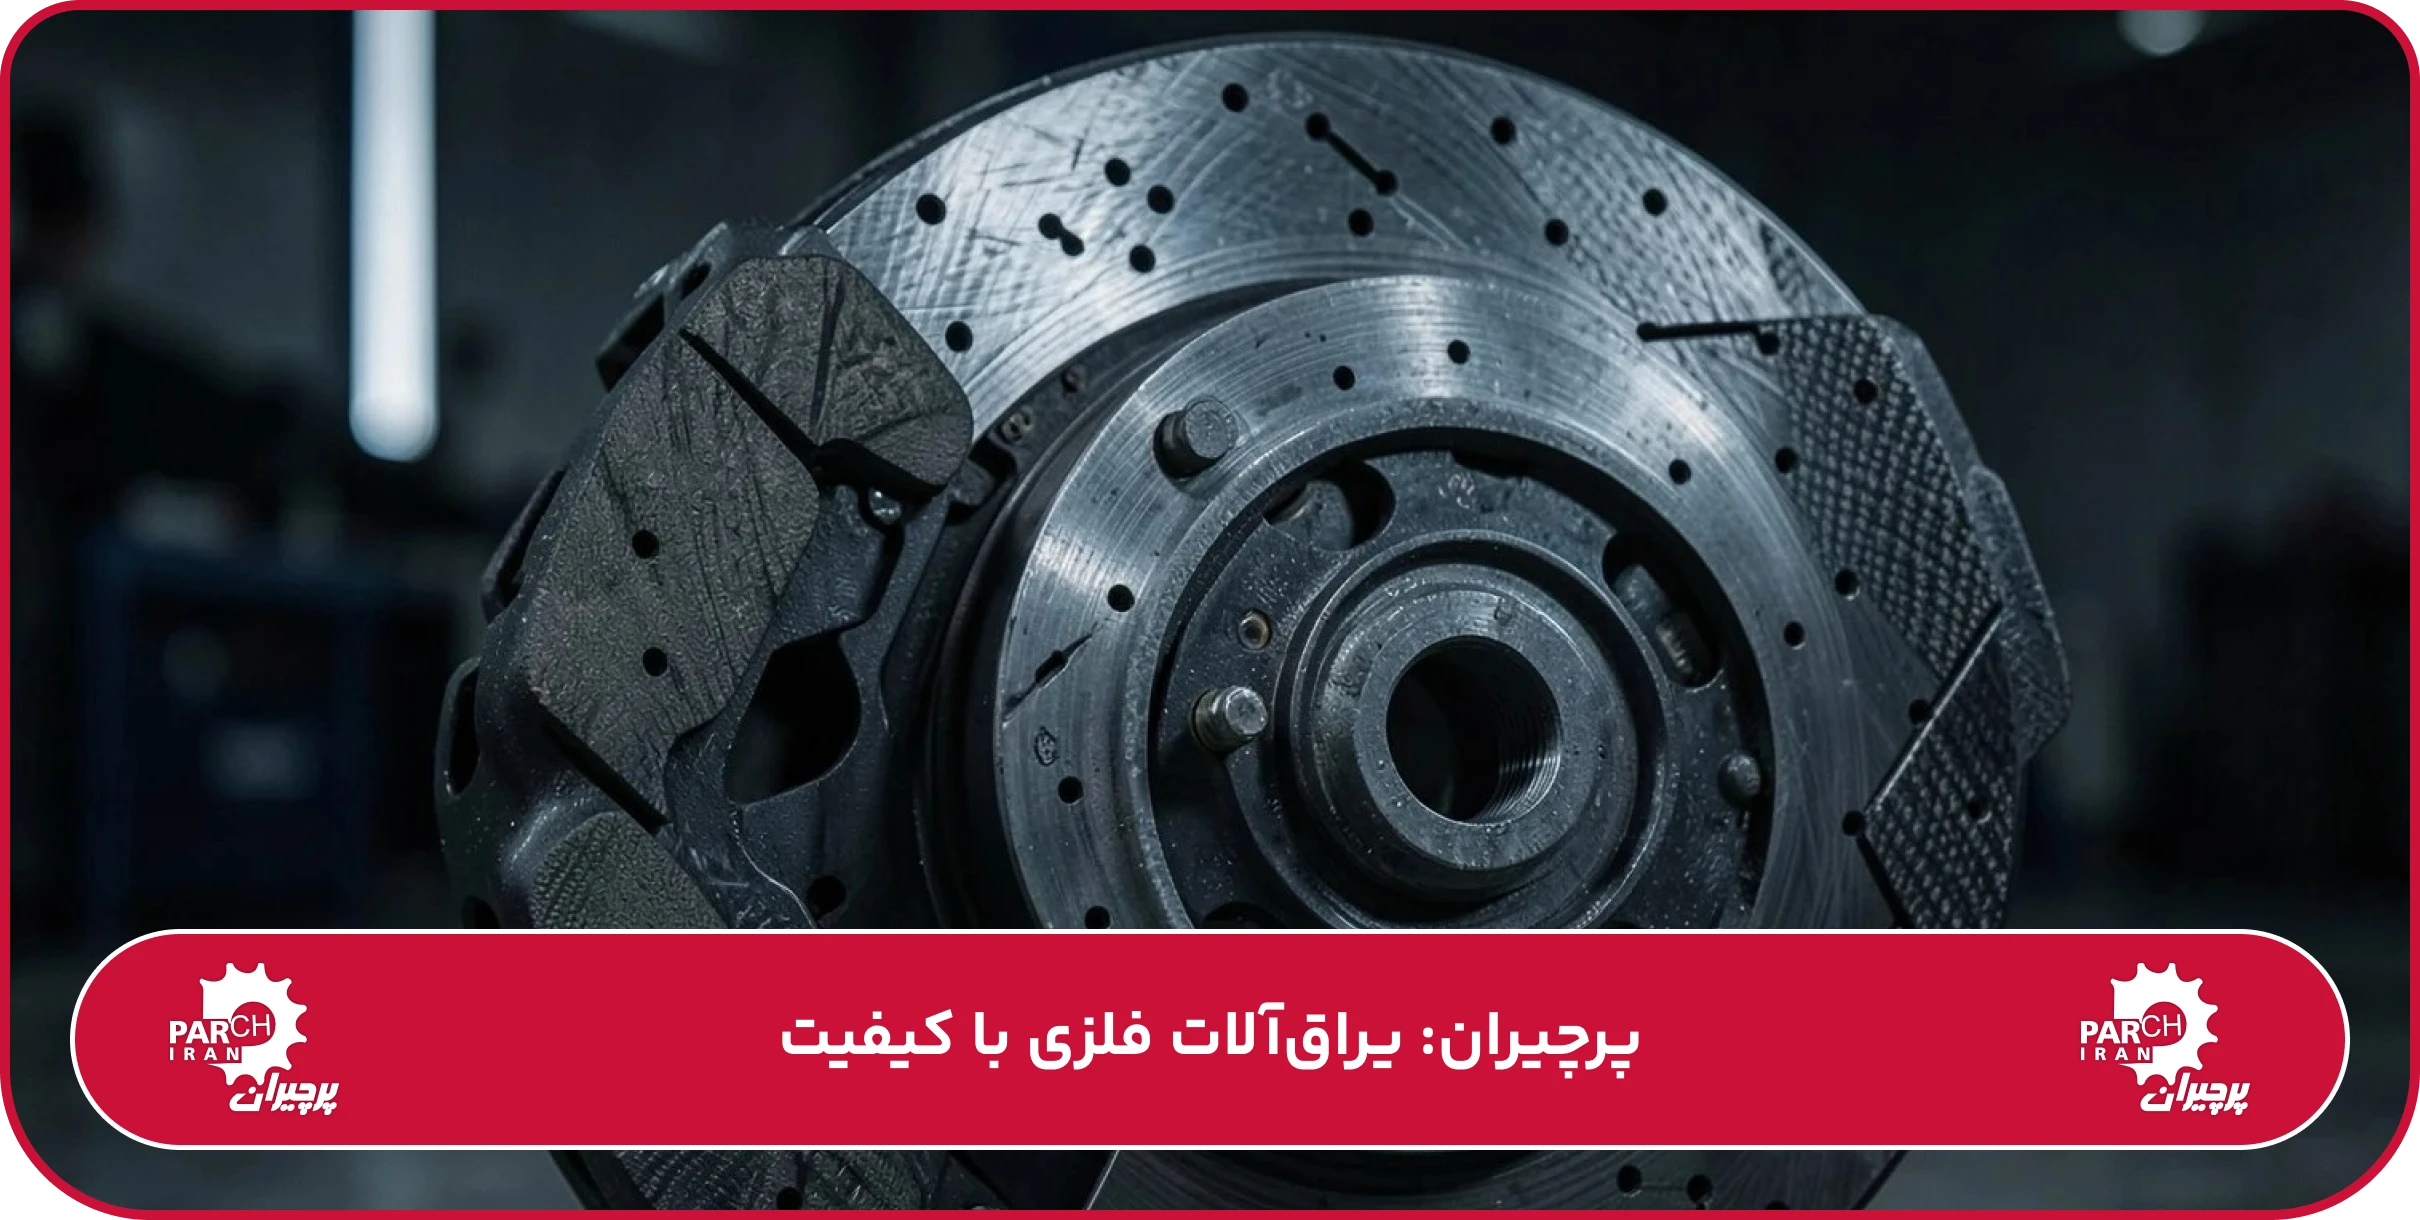
پرچ لنت یکی از قطعات اتصالدهندهای است که برای اتصال لنت ترمز به کفشک ترمز مورد استفاده قرار میگیرد. این قطعه در سیستمهای ترمز، یک اتصال مکانیکی میان ماده اصطکاکی لنت و پایه فلزی آن ایجاد میکند و به همین دلیل باید بتواند شرایطی مانند لرزش، فشار مکانیکی و افزایش دما را در حین کار تحمل کند.
برخلاف پرچهای عمومی که در طیف گستردهای از اتصالات صنعتی استفاده میشوند، پرچ لنت برای هندسه و شرایط خاص مجموعه ترمز طراحی میشود. شکل سر، قطر ساقه، طول پرچ و نحوه تغییر شکل آن هنگام نصب باید با سوراخهای موجود در لنت و کفشک هماهنگ باشد.
در بسیاری از کاربردها، پرچ لنت دارای سر خزینهای است. این طراحی اجازه میدهد سر پرچ پس از نصب تا حد زیادی همسطح یا درون سطح لنت قرار گیرد و با سطح در حال اصطکاک تداخل ایجاد نکند. همچنین نمونههای نیمهلولهای و لولهای، با توجه به نحوه شکلگیری انتهای ساقه هنگام پرچکاری، در کاربردهای مختلف مورد استفاده قرار میگیرند.
عملکرد پرچ تنها به ایجاد یک اتصال اولیه محدود نمیشود. پرچ باید هنگام نصب بهدرستی تغییر شکل دهد تا لنت بدون لقی روی کفشک ثابت شود. به همین دلیل، انتخاب ماده اولیه، دقت ابعادی و کیفیت ساخت آن اهمیت زیادی دارد.
در تولید پرچ لنت، حتی تغییرات کوچک در قطر یا طول ساقه میتواند روی نحوه نصب و کیفیت اتصال تأثیر بگذارد. بنابراین این قطعه کوچک، از نظر طراحی و فرآیند تولید، به دقتی متناسب با کاربرد خود نیاز دارد.
پرچ لنت چه کاربردی در سیستم ترمز دارد؟
مهمترین کاربرد پرچ لنت، اتصال مکانیکی لنت ترمز به کفشک ترمز است. کفشک بهعنوان بخش نگهدارنده، لنت را در موقعیت مشخصی قرار میدهد تا ماده اصطکاکی بتواند هنگام فعالشدن ترمز با سطح مقابل تماس پیدا کند.
در این اتصال، پرچ از سوراخهای ایجادشده در لنت و کفشک عبور میکند و پس از اعمال نیروی پرچکاری، انتهای آن تغییر شکل میدهد. این تغییر شکل باعث ایجاد سر دوم و قفلشدن مجموعه در جای خود میشود. در نتیجه، لنت در موقعیت تعیینشده باقی میماند و امکان جابهجایی ناخواسته آن کاهش پیدا میکند.
یکی از ویژگیهای مهم این اتصال، مقاومت آن در برابر لرزش و بارهای متناوب است. مجموعه ترمز در طول کار دائماً تحت نیروهای مختلف قرار میگیرد و اتصال لنت باید بتواند این شرایط را بدون ایجاد لقی قابلتوجه تحمل کند.
طراحی پرچ لنت همچنین باید با روند ساییدهشدن لنت هماهنگ باشد. به همین دلیل، فرم سر پرچ اهمیت زیادی دارد. در صورت انتخاب نادرست نوع یا ابعاد پرچ، ممکن است سر آن نسبت به سطح لنت وضعیت نامناسبی پیدا کند و روی عملکرد مجموعه اصطکاکی تأثیر بگذارد.
در بعضی کاربردها، انتخاب بین پرچهای مختلف بر اساس جنس لنت، ضخامت آن، جنس کفشک، روش نصب و تجهیزات پرچکاری انجام میشود. بنابراین پرچ لنت باید بهعنوان بخشی از مجموعه اتصال لنت و کفشک در نظر گرفته شود، نه یک قطعه مستقل و عمومی.
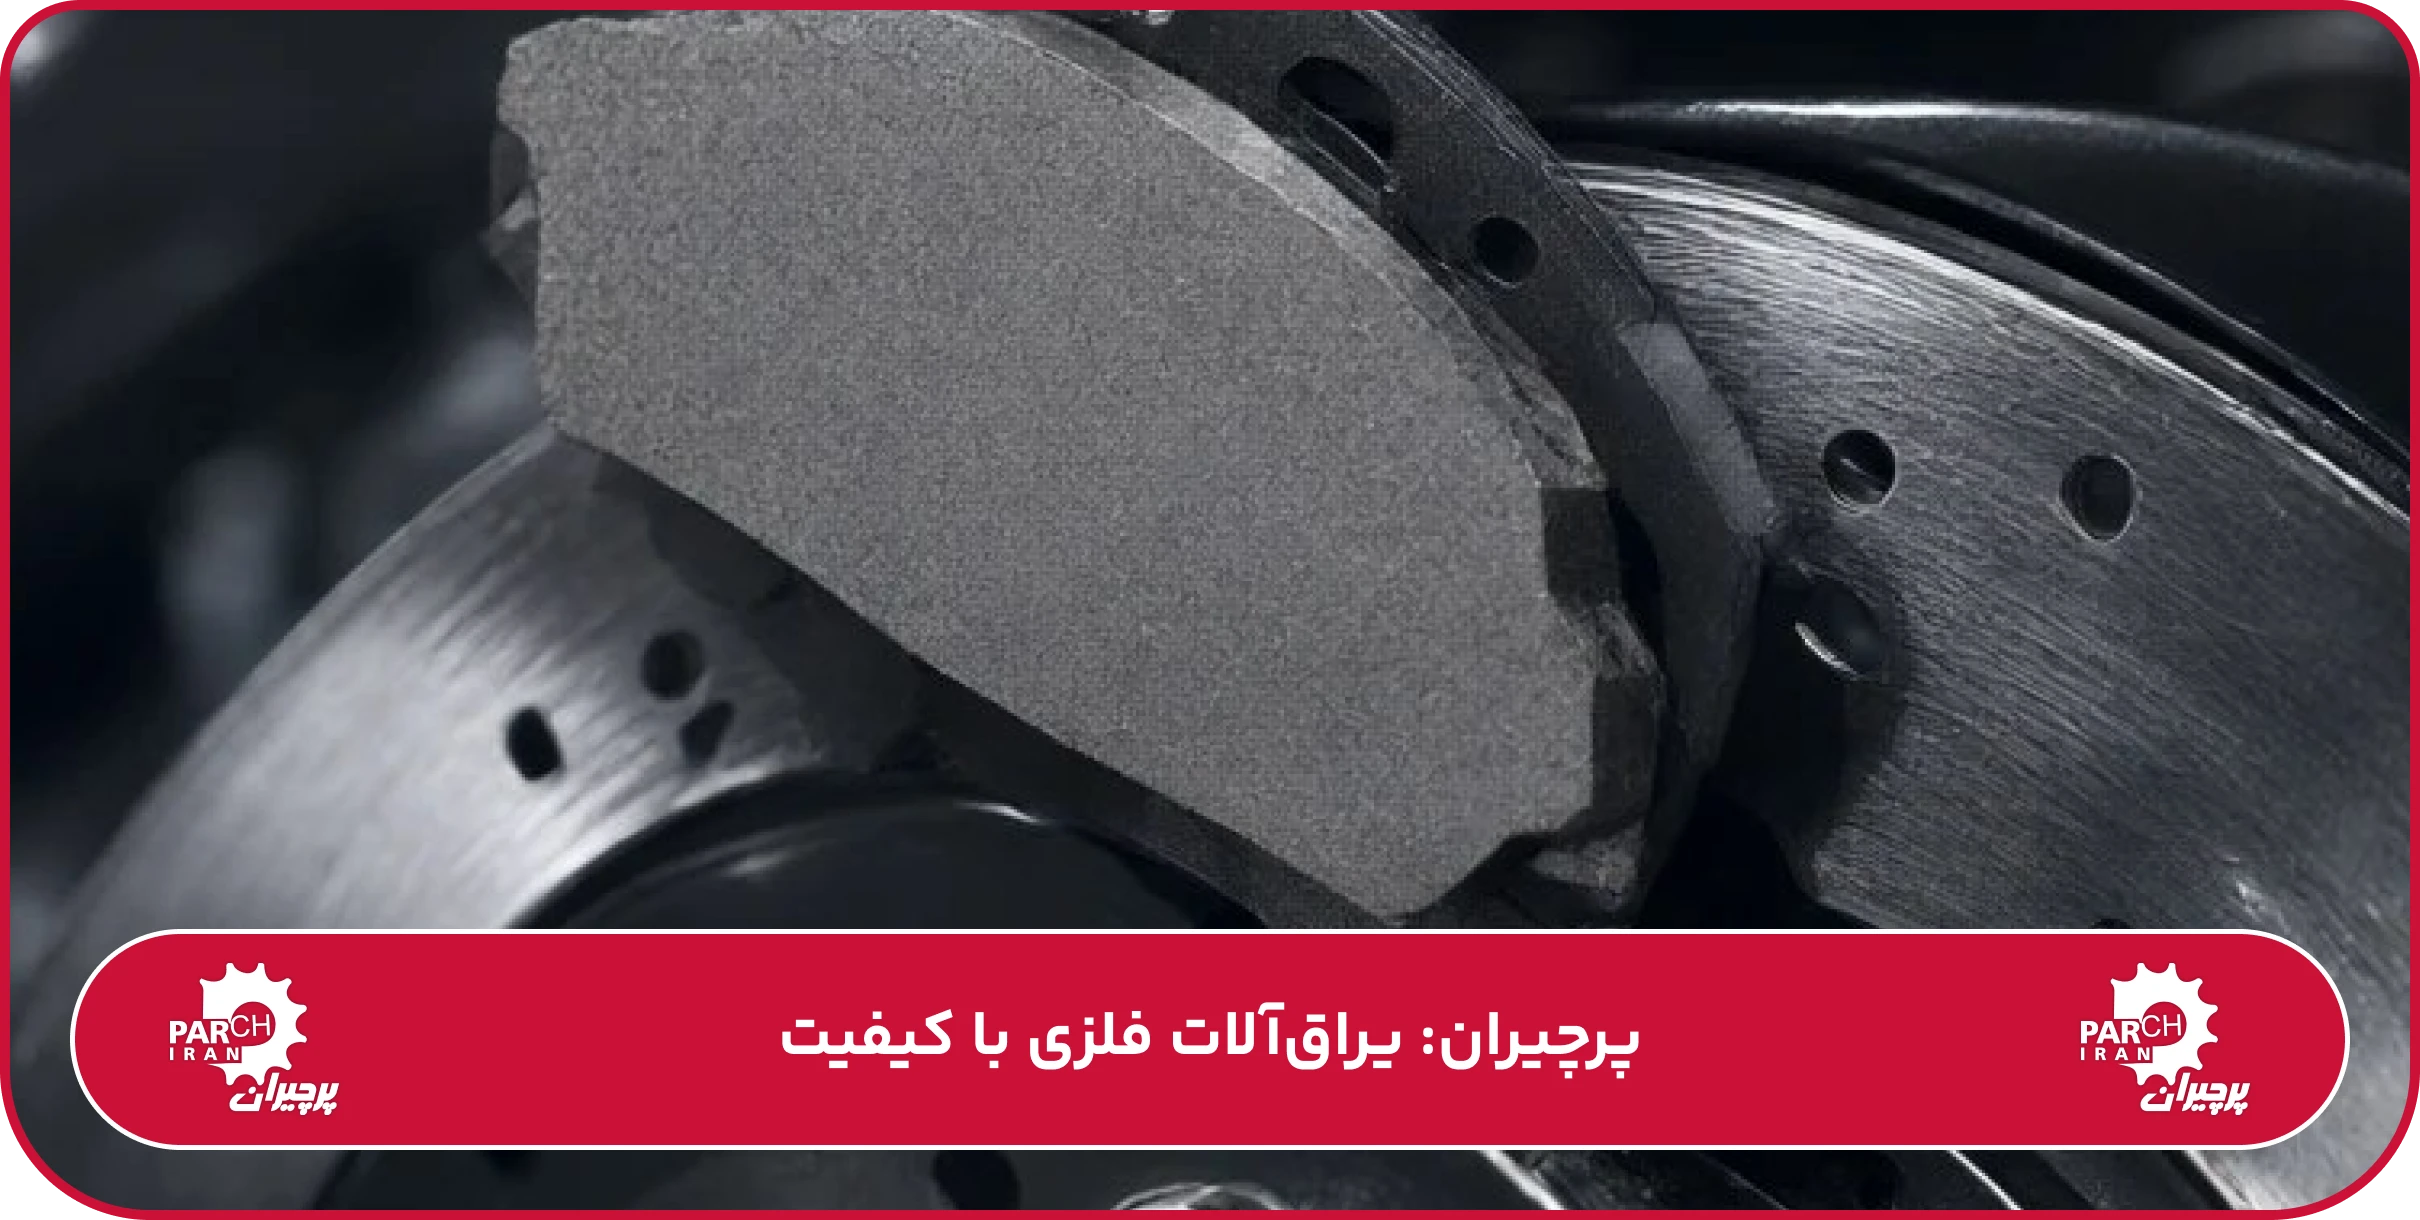
انواع پرچ لنت کداماند؟
پرچهای مورد استفاده برای لنت را میتوان بر اساس ساختار بدنه و نحوه شکلگیری بخش انتهایی به چند گروه تقسیم کرد. تفاوت این مدلها بیشتر به طراحی قطعه، روش نصب و نوع اتصال موردنیاز مربوط میشود.
پرچ توپر
پرچ توپر دارای ساقهای کاملاً فلزی و بدون حفره در امتداد بدنه است. هنگام نصب، انتهای ساقه تحت نیروی پرچکاری تغییر شکل داده میشود تا اتصال ایجاد شود.
این نوع پرچ از نظر ساختاری ساده و مقاوم است و در برخی کاربردهای صنعتی مورد استفاده قرار میگیرد. البته برای استفاده در مجموعه لنت و کفشک، ابعاد و جنس آن باید با مشخصات دقیق اتصال مطابقت داشته باشد.
پرچ نیمهلولهای
در پرچ نیمهلولهای، انتهای ساقه دارای یک سوراخ یا حفره است که تا بخشی از طول ساقه ادامه پیدا میکند. این ساختار باعث میشود انتهای پرچ با نیروی کمتری نسبت به یک پرچ کاملاً توپر تغییر شکل دهد.
پرچهای نیمهلولهای در کاربردهای مختلف اتصال لنت مورد استفاده قرار میگیرند و امکان ایجاد اتصال مکانیکی یکنواخت را فراهم میکنند. هندسه حفره داخلی، ضخامت دیواره و طول ساقه باید بهصورت دقیق کنترل شود.
پرچ لولهای
در پرچ لولهای، حفره داخلی در بخش بیشتری از طول ساقه وجود دارد. این طراحی امکان شکلدهی انتهای پرچ را با نیروی مناسب فراهم میکند و در کاربردهایی که چنین ساختاری مورد نیاز است، به کار میرود.
علاوه بر ساختار بدنه، فرم سر پرچ نیز یکی از عوامل مهم در دستهبندی و انتخاب محصول است. سر خزینهای، بهخصوص در کاربردهای مربوط به لنت، به گونهای طراحی میشود که پس از نصب مزاحمتی برای سطح اصطکاکی ایجاد نکند.
بنابراین انتخاب نوع پرچ باید بر اساس ساختار لنت، کفشک، روش نصب و مشخصات تجهیزات انجام شود و نمیتوان صرفاً با توجه به ظاهر پرچ، مناسببودن آن را تعیین کرد.
پرچ لنت از چه موادی ساخته میشود؟
ماده اولیه پرچ لنت باید مجموعهای از ویژگیهای مکانیکی را همزمان داشته باشد. پرچ هنگام تولید باید قابلیت شکلدهی مناسب داشته باشد و هنگام نصب نیز بتواند بدون شکست یا تغییر شکل کنترلنشده، اتصال موردنظر را ایجاد کند.
فولادهای مناسب برای شکلدهی سرد از جمله موادی هستند که میتوانند در تولید پرچهای صنعتی مورد استفاده قرار گیرند. انتخاب گرید دقیق فولاد به طراحی پرچ، فرآیند تولید و الزامات کاربرد بستگی دارد. در برخی کاربردها نیز از آلیاژهای مس مانند مس یا برنج استفاده میشود؛ بهخصوص زمانی که ویژگیهایی مانند شکلپذیری یا مقاومت در برابر خوردگی اهمیت داشته باشد.
یکی از معیارهای مهم در انتخاب ماده اولیه، شکلپذیری است. پرچ در زمان نصب باید تحت فشار قرار بگیرد و انتهای ساقه آن به فرم موردنظر درآید. اگر ماده بیش از حد ترد باشد، احتمال ترکخوردگی یا شکست افزایش پیدا میکند. از طرف دیگر، استحکام ناکافی میتواند باعث ایجاد اتصال نامناسب شود.
مقاومت در برابر خوردگی نیز بسته به محیط استفاده اهمیت دارد. در صورت نیاز، استفاده از ماده مناسب یا عملیات سطحی میتواند به افزایش مقاومت محصول در برابر عوامل محیطی کمک کند.
در نهایت، کیفیت پرچ فقط به نام فلز مورد استفاده وابسته نیست. ترکیب شیمیایی، خواص مکانیکی، کیفیت سطح و یکنواختی ماده اولیه همگی میتوانند بر کیفیت محصول نهایی تأثیر بگذارند.
ابعاد و مشخصات فنی پرچ لنت
انتخاب ابعاد صحیح یکی از مهمترین مراحل در استفاده از پرچ لنت است. پرچ باید بهگونهای انتخاب شود که با ضخامت لنت، کفشک، قطر سوراخ و تجهیزات پرچکاری هماهنگی داشته باشد.
قطر ساقه مشخص میکند پرچ چه اندازهای از سوراخ عبور کند و چه میزان سطح تماس برای ایجاد اتصال در اختیار داشته باشد. این اندازه باید با قطر سوراخهای لنت و کفشک مطابقت داشته باشد.
طول ساقه نیز اهمیت زیادی دارد. ساقه باید به اندازهای باشد که پس از عبور از قطعات، مقدار مناسبی از آن برای انجام عملیات پرچکاری باقی بماند. طول نامناسب میتواند باعث ایجاد اتصال ناقص یا تغییر شکل بیش از حد انتهای پرچ شود.
قطر و فرم سر پرچ از دیگر مشخصات مهم است. در پرچهای مورد استفاده برای لنت، سر خزینهای میتواند به قرارگیری مناسب پرچ نسبت به سطح لنت کمک کند. زاویه و ابعاد قسمت خزینه نیز باید با طراحی سوراخ و قطعات متصلشونده هماهنگ باشد.
در پرچهای نیمهلولهای و لولهای، قطر داخلی و عمق حفره نیز بخشی از مشخصات فنی محسوب میشود. این ویژگیها روی میزان تغییر شکل انتهای ساقه در هنگام نصب اثر میگذارند.
علاوه بر این موارد، تلرانسهای ابعادی و یکنواختی تولید اهمیت زیادی دارند. در تولید انبوه، زمانی که تعداد زیادی پرچ در یک فرآیند استفاده میشود، ثابتبودن ابعاد باعث میشود تنظیمات دستگاه پرچکاری برای مجموعهای از قطعات قابل تکرار باشد.
در نتیجه، برای انتخاب پرچ لنت نمیتوان تنها طول یا قطر آن را در نظر گرفت؛ هندسه کامل پرچ، جنس ماده، مشخصات لنت و کفشک و روش نصب باید در کنار یکدیگر بررسی شوند.
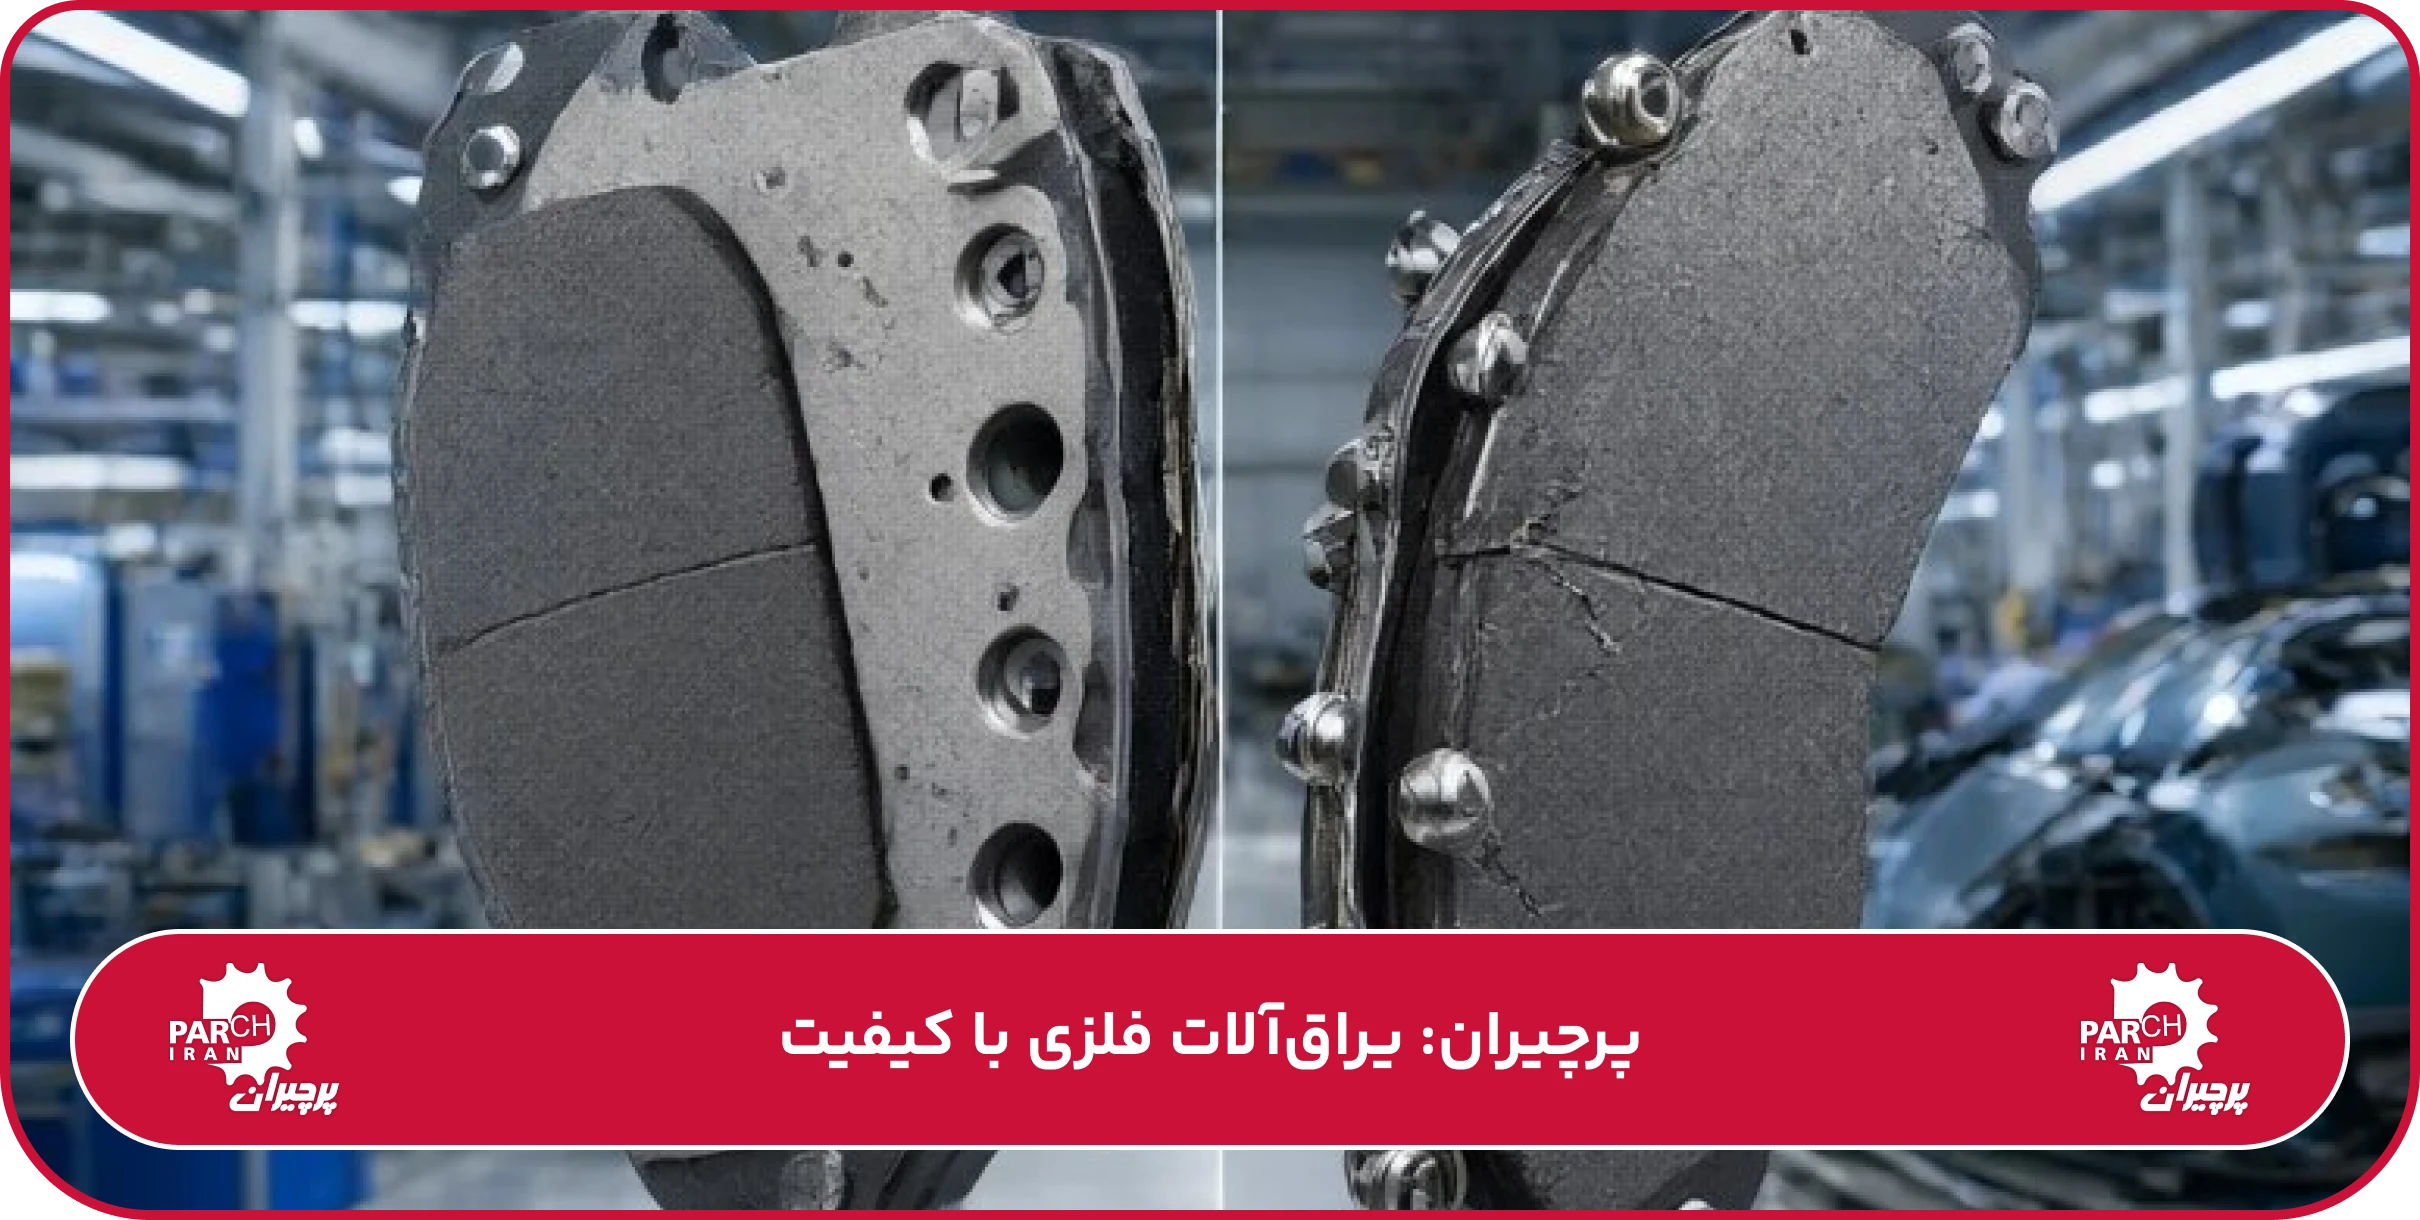
فرآیند تولید پرچ لنت چگونه انجام میشود؟
تولید پرچ لنت با انتخاب و آمادهسازی ماده اولیه آغاز میشود. در این مرحله، مفتول فلزی متناسب با مشخصات محصول انتخاب و از نظر قطر، کیفیت سطح و یکنواختی بررسی میشود. کیفیت مفتول اهمیت زیادی دارد، زیرا پرچ باید در مراحل بعدی بدون ترک و شکست شکلدهی شود و خواص مکانیکی موردنیاز را حفظ کند.
پس از آمادهسازی، مفتول در صورت نیاز تحت فرآیند کشش و کالیبراسیون قرار میگیرد تا قطر آن به اندازه دقیق موردنظر برسد. سپس مفتول صاف شده و برای برش آماده میشود.
در مرحله بعد، مفتول به قطعاتی با طول مشخص برش میخورد. طول این قطعات بر اساس طراحی نهایی پرچ تعیین میشود و باید با تلرانس مناسب کنترل شود.
یکی از مراحل اصلی تولید، فرمدهی سرد است. قطعه بریدهشده در قالبهای مخصوص قرار میگیرد و تحت نیروی کنترلشده، شکل نهایی آن ایجاد میشود. در این مرحله میتوان سر پرچ، ساقه و سایر بخشهای هندسی آن را با دقت بالا شکل داد. در تولید پرچهای نیمهلولهای یا لولهای، ایجاد حفره داخلی نیز مطابق طراحی محصول انجام میشود.
پس از شکلدهی، در صورت نیاز عملیات تکمیلی روی سطح پرچ انجام میشود. نوع این عملیات به جنس ماده و شرایط کاربرد محصول بستگی دارد و میتواند با هدف بهبود ویژگیهای سطحی یا مقاومت در برابر خوردگی انجام شود.
در پایان، پرچهای تولیدشده از نظر ابعاد، فرم، کیفیت سطح و سایر مشخصات فنی کنترل میشوند. محصولات تأییدشده پس از بستهبندی، بر اساس مشخصات و نوع کاربرد آماده عرضه میشوند.
کنترل کیفیت پرچ لنت چگونه انجام میشود؟
کنترل کیفیت پرچ لنت از بررسی ماده اولیه شروع میشود و تا ارزیابی محصول نهایی ادامه دارد. هدف این فرآیند، اطمینان از یکنواختی قطعات و عملکرد صحیح آنها در زمان نصب است.
یکی از مهمترین مراحل، کنترل ابعادی است. قطر ساقه، طول پرچ، قطر سر، ابعاد حفره داخلی در مدلهای لولهای و نیمهلولهای و سایر اندازههای تعریفشده باید با مشخصات فنی محصول مطابقت داشته باشند.
فرم سر و ساقه نیز بررسی میشود. وجود تغییر شکل ناخواسته، ترک، پلیسه یا نقص در قسمتهای مختلف پرچ میتواند فرآیند نصب را مختل کند. در پرچهای دارای سر خزینهای، دقت فرم سر اهمیت بیشتری دارد؛ زیرا این بخش باید بهدرستی با محل نصب در لنت هماهنگ شود.
کیفیت سطح نیز مورد بررسی قرار میگیرد. سطح پرچ باید تا حد مشخصی یکنواخت باشد و عیوبی که میتوانند بر فرآیند تغذیه، نصب یا دوام اتصال اثر بگذارند، نداشته باشد.
در کنار کنترلهای ظاهری و ابعادی، آزمون عملکردی نیز اهمیت دارد. پرچ باید هنگام اعمال نیروی نصب، رفتار مورد انتظار را نشان دهد و انتهای آن به شکل مناسب تغییر شکل پیدا کند. این موضوع در پرچهای نیمهلولهای و لولهای اهمیت ویژهای دارد، زیرا هندسه داخلی ساقه روی نحوه بازشدن و شکلگیری آن اثر میگذارد.
کنترل منظم این موارد باعث میشود محصول نهایی از نظر کیفیت ساخت و قابلیت نصب، یکنواخت باشد و در فرآیند مونتاژ لنت و کفشک عملکرد قابل پیشبینیتری داشته باشد.
هنگام انتخاب پرچ لنت به چه نکاتی توجه کنیم؟
انتخاب پرچ لنت باید بر اساس مشخصات واقعی مجموعه ترمز انجام شود. اولین عامل، نوع و ضخامت لنت و کفشک است. پرچ باید از نظر طول و قطر با سوراخهای ایجادشده در این قطعات هماهنگ باشد.
نوع پرچ نیز اهمیت دارد. پرچ توپر، نیمهلولهای و لولهای رفتار متفاوتی هنگام نصب دارند و ابزار و نیروی موردنیاز برای شکلدهی آنها یکسان نیست. بنابراین نوع پرچ باید با روش پرچکاری و تجهیزات موجود مطابقت داشته باشد.
جنس پرچ نیز باید متناسب با کاربرد انتخاب شود. شکلپذیری مناسب برای نصب، استحکام کافی و مقاومت موردنیاز در شرایط کاری از جمله عواملی هستند که باید در نظر گرفته شوند.
موضوع دیگر، فرم سر پرچ است. در کاربردهای مربوط به لنت، شکل سر باید با طراحی محل نصب هماهنگ باشد تا پس از نصب، وضعیت مناسبی نسبت به سطح لنت داشته باشد.
سازگاری با دستگاه و ابزار پرچکاری نیز ضروری است. حتی اگر ابعاد پرچ از نظر تئوری مناسب باشد، عدم تطابق آن با ابزار نصب میتواند باعث تغییر شکل نامناسب یا اتصال ناقص شود.
در کاربردهای صنعتی، یکنواختی کیفیت نیز اهمیت زیادی دارد. استفاده از پرچهایی با اختلاف محسوس در ابعاد یا کیفیت سطح میتواند عملکرد فرآیند مونتاژ را تحت تأثیر قرار دهد.
به همین دلیل، انتخاب پرچ لنت باید بر پایه مجموعهای از مشخصات شامل قطر، طول، جنس، فرم سر، نوع ساخت، مشخصات قطعات متصلشونده و تجهیزات نصب انجام شود.
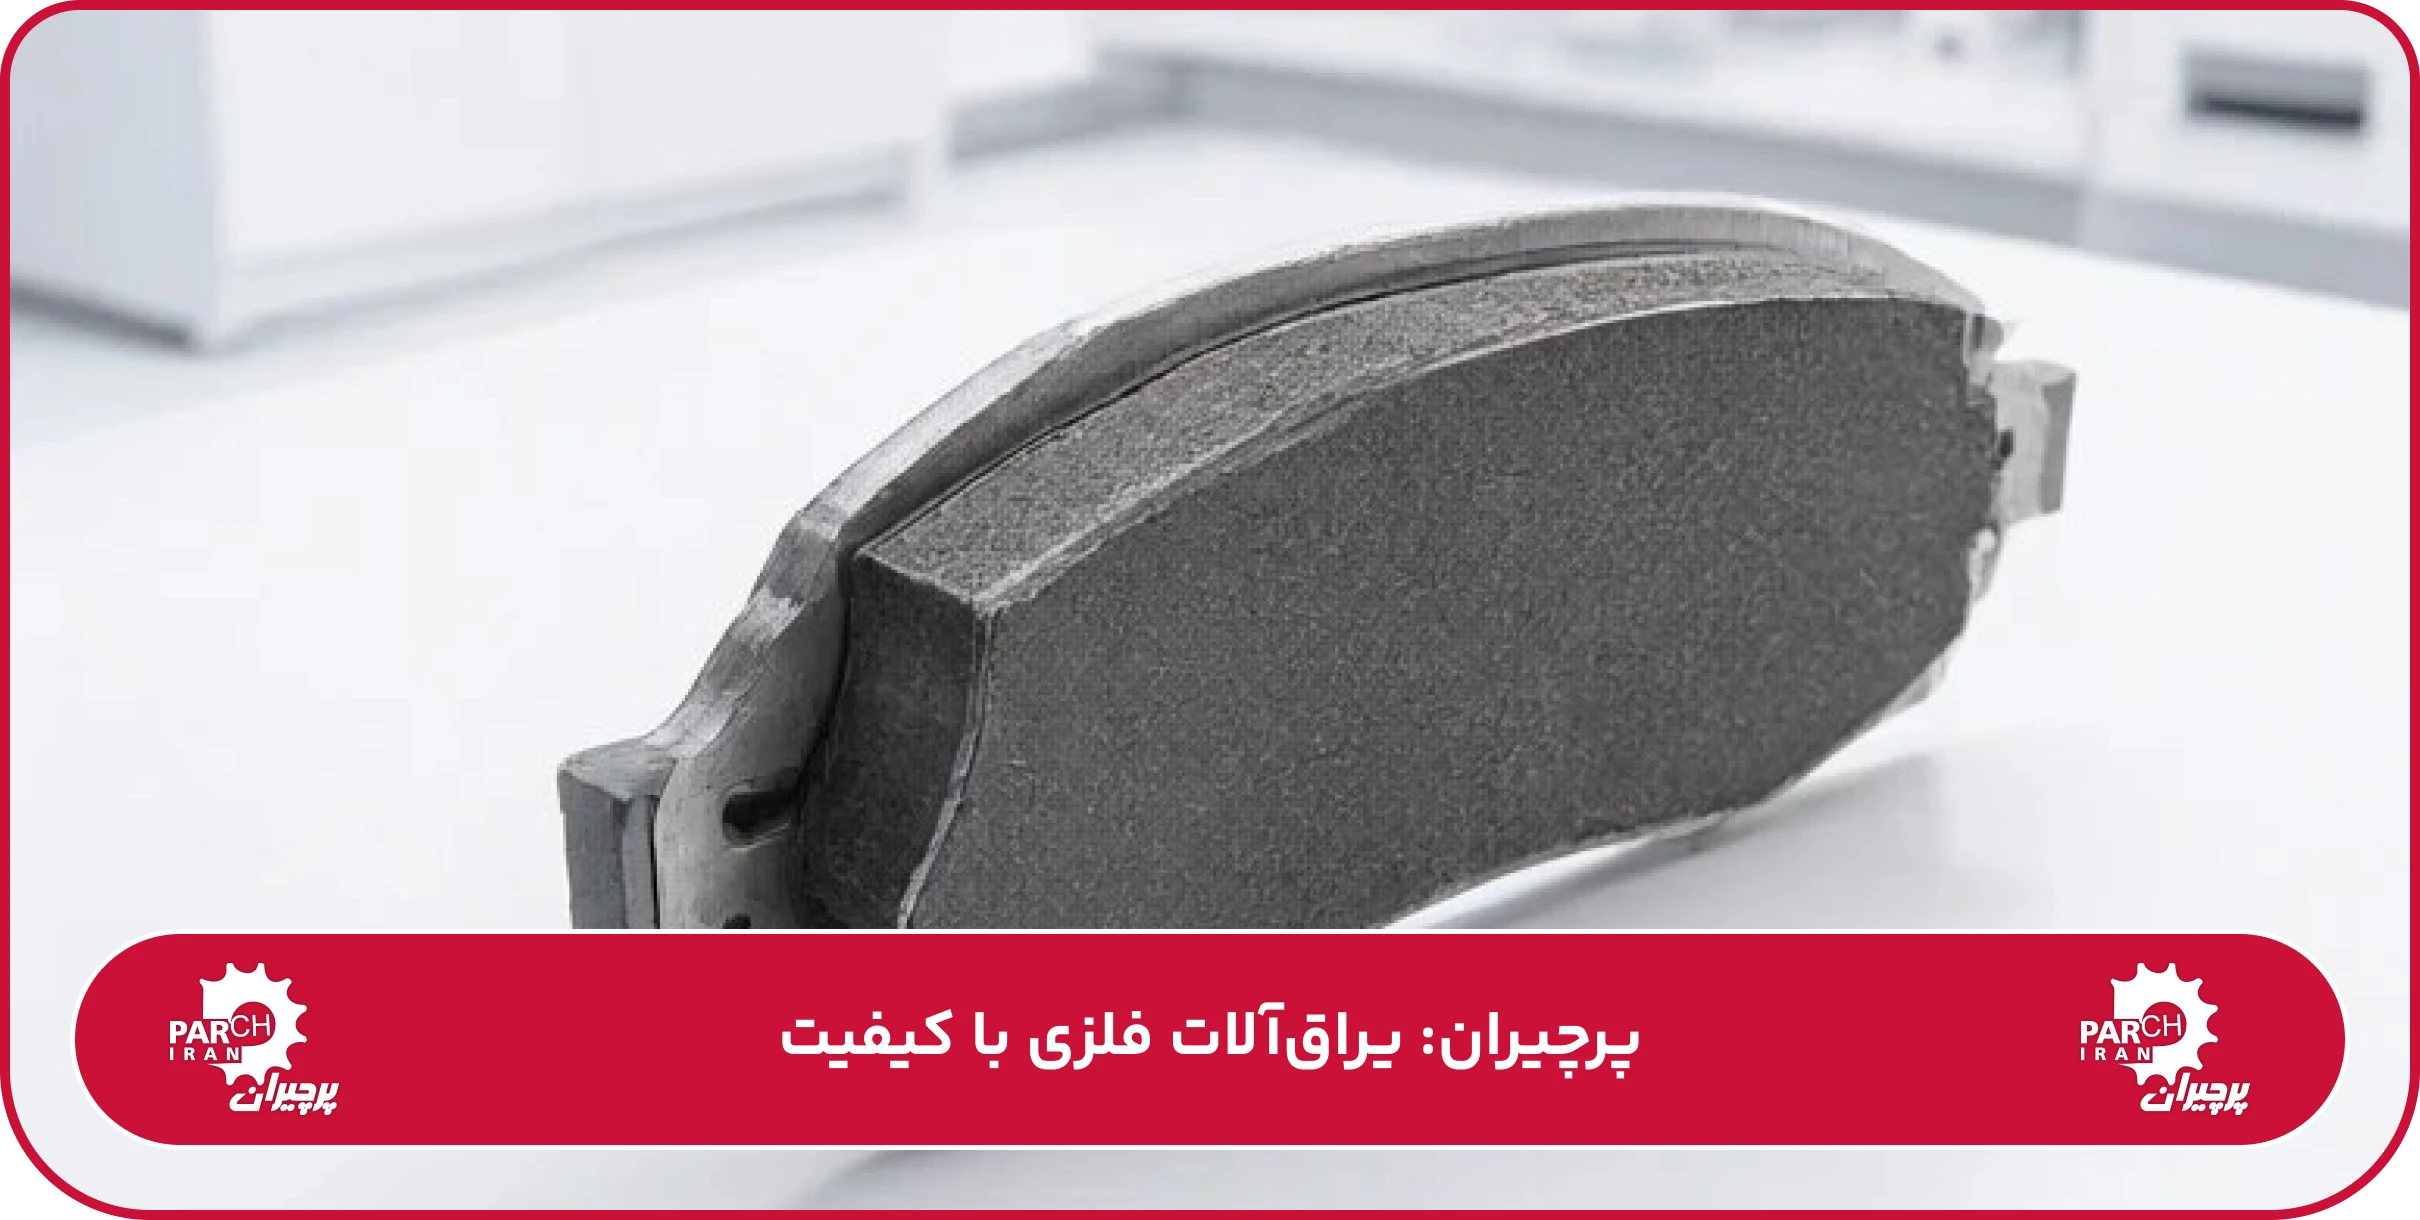
چرا کیفیت پرچ لنت اهمیت دارد؟
پرچ لنت یک قطعه کوچک است، اما وظیفه آن ایجاد اتصال مکانیکی میان لنت و کفشک ترمز است؛ بنابراین کیفیت ساخت آن مستقیماً با کیفیت این اتصال ارتباط دارد. پرچی که از نظر ابعاد یا خواص مکانیکی با کاربرد موردنظر مطابقت نداشته باشد، ممکن است هنگام نصب بهدرستی شکل نگیرد یا اتصال مورد انتظار را ایجاد نکند.
دقت در قطر و طول ساقه، فرم سر، کیفیت ماده اولیه و نحوه شکلدهی باعث میشود پرچ در فرآیند نصب عملکرد یکنواختتری داشته باشد. این موضوع بهخصوص در تولید و تعمیر مجموعههای ترمز که تعداد زیادی پرچ بهصورت تکراری نصب میشوند، اهمیت بیشتری پیدا میکند.
از طرف دیگر، کیفیت سطح و نبود عیوبی مانند ترک یا پلیسه، به اجرای روانتر عملیات نصب کمک میکند. در مدلهای نیمهلولهای و لولهای نیز دقت حفره داخلی و ضخامت دیواره میتواند روی نحوه تغییر شکل پرچ هنگام نصب اثر بگذارد.
به همین دلیل، تولید پرچ لنت نیازمند کنترل همزمان ماده اولیه، فرآیند شکلدهی و مشخصات ابعادی محصول است. انتخاب ماده مناسب، تولید دقیق و کنترل کیفیت مستمر، مجموعهای از عوامل هستند که در نهایت به تولید پرچی با عملکرد قابل تکرار و متناسب با کاربرد آن منجر میشوند.
در پرچیران، توجه به مشخصات فنی قطعات اتصالدهنده و کنترل فرآیند تولید، امکان تولید پرچهایی متناسب با نیازهای مختلف صنعتی را فراهم میکند؛ محصولی که کیفیت آن باید از مرحله انتخاب ماده اولیه تا آخرین مرحله کنترل محصول نهایی، قابل اندازهگیری و پایدار باشد.

بدون دیدگاه